
Tubs de ferro colatse sotmeten a proves d'adhesió i a proves de cicles d'aigua calenta i freda d'acord amb la norma EN877, principalment per avaluar la fiabilitat i la durabilitat a llarg termini dels seus sistemes de recobriment anticorrosió, especialment en condicions reals de funcionament. Aquestes proves normalment es centren en recobriments aplicats a les superfícies interiors i exteriors de canonades SML (com ara resines epoxi, poliuretans i revestiments de morter de ciment). Les proves d'adhesió mesuren directament la força d'unió entre el recobriment i el metall base de la canonada de ferro colat. Les proves de cicles d'aigua calenta i freda simulen les fluctuacions cícliques de temperatura que experimenten les canonades en ús real, avaluant l'estabilitat a llarg termini del sistema de recobriment sota aquestes tensions tèrmiques alternes.
Proves d'adhesió
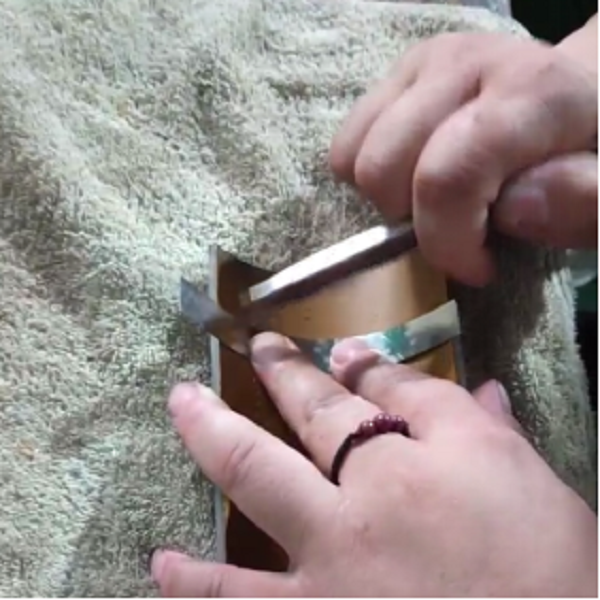
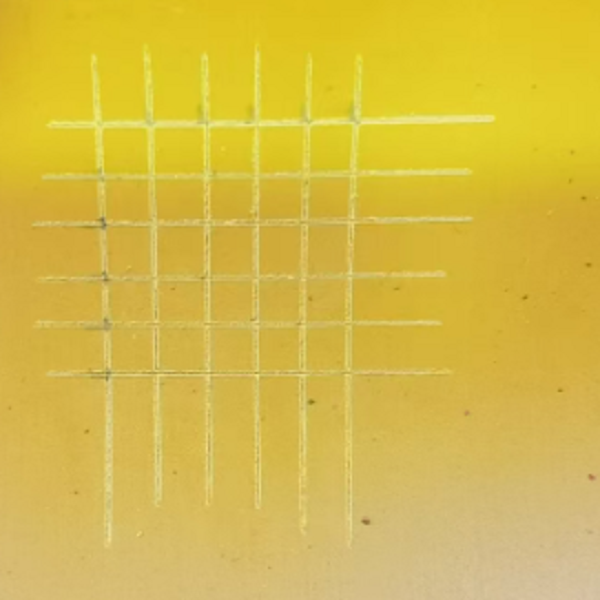
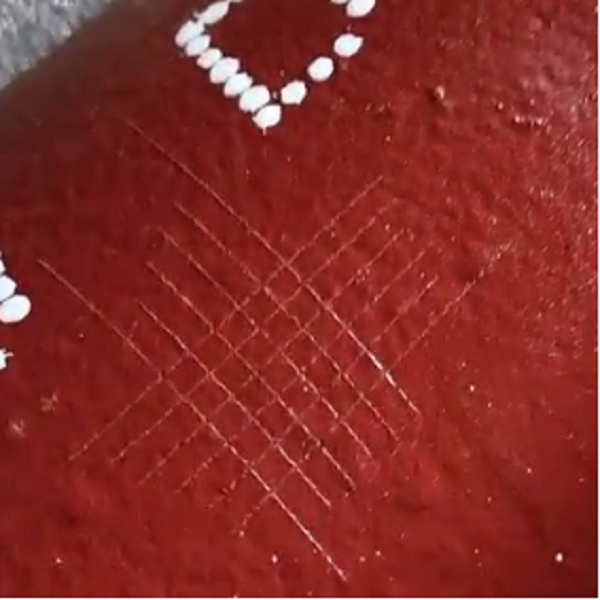
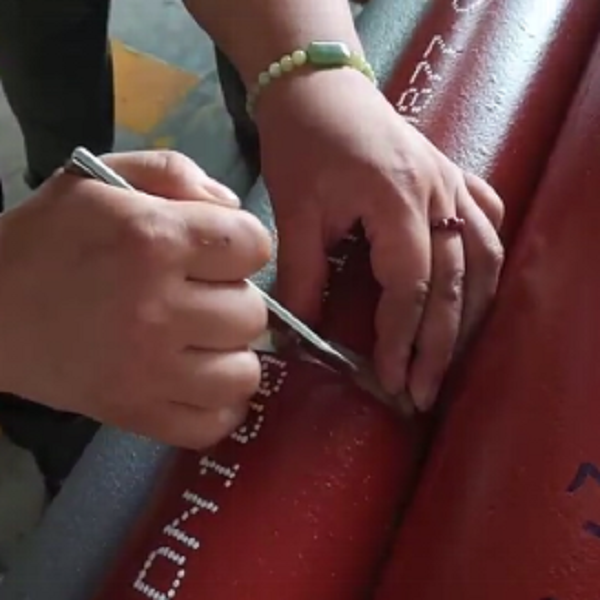
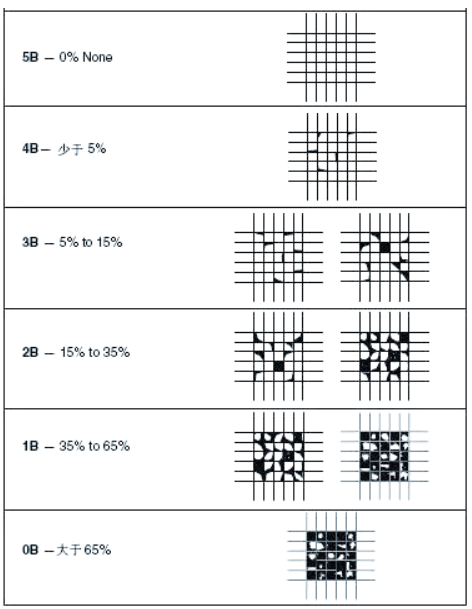
L'adherència del recobriment només s'ha de comprovar en mostres procedents de productes acabats mitjançant una prova de tall transversal d'acord amb la norma EN ISO 2409, de la manera següent:
- mostra de prova: secció de 100 mm de llargada mínima tallada d'un tub o accessori revestit, preferiblement d'una mida mínima de DN 100;
- nombre de talls: 6;
- espaiament dels talls: 2 mm (3 mm per a recobriments que tinguin un gruix mínim especificat pel fabricant igual o superior a 120 µm);
- Els resultats s'han d'ajustar a la Taula 1.
Taula 1:
Resistència als cicles de temperatura
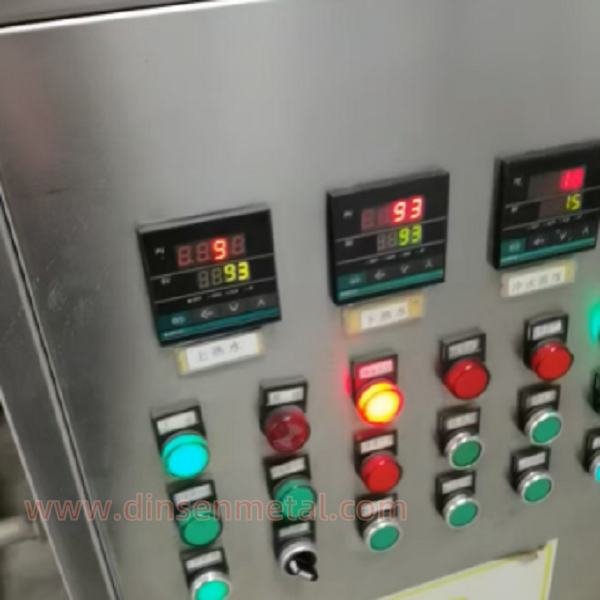
La prova només s'ha de realitzar en mostres procedents de productes acabats. El conjunt de prova s'ha de sotmetre a 1500 cicles de pas d'aigua calenta i freda d'acord amb el següent programa:
a) (30 + 1) l d'aigua a una temperatura de (93 + 2) °C durant un període d'1 minut, a un cabal constant,
b) període de repòs i drenatge d'1 minut;
c)(30 + 1) l d'aigua a una temperatura de (15 + 5) °C durant un període d'1 minut, a un cabal constant,
d) període de repòs i drenatge d'1 minut
La temperatura de l'aigua s'ha de mesurar al punt d'entrada.Un exemple d'una configuració de prova típica es mostra a la Figura 3.
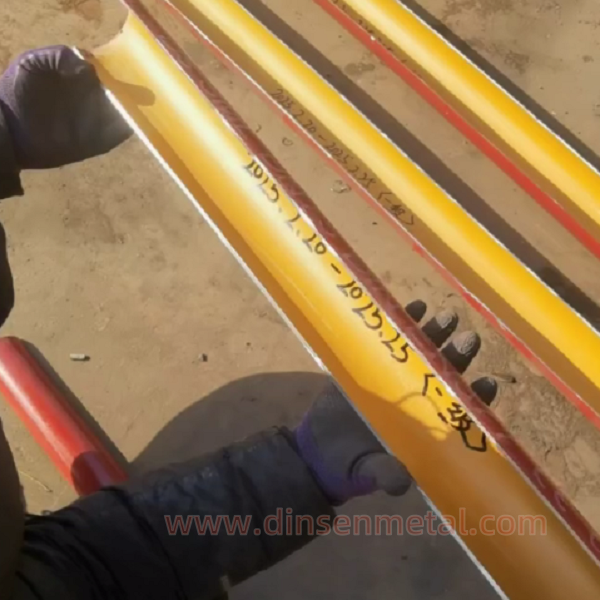
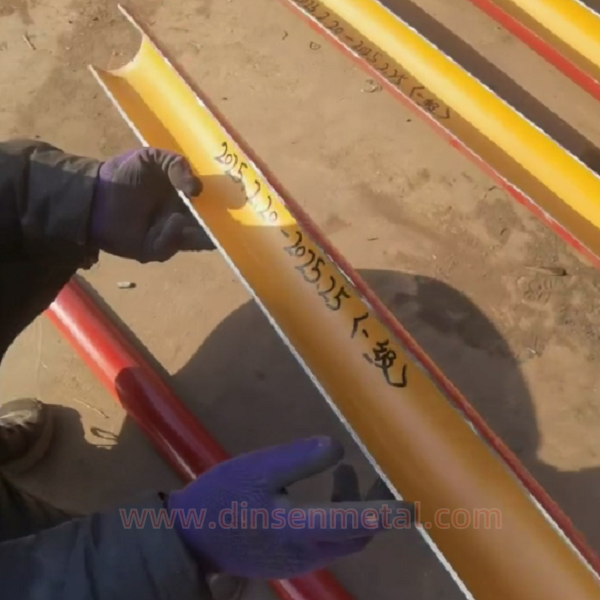
Després d'aturar la prova, les canonades i els accessoris s'han de rentar immediatament per eliminar qualsevol taca. A continuació, s'han de seccionar les canonades longitudinalment i s'han d'examinar els recobriments interns per determinar el grau de formació de butllofes i oxidació, que no ha de superar els nivells següents:
Grau de formació d'ampol·les: Dimensió 3, classe 3 segons EN ISO 4628-2:
Grau d'oxidació: Ri 2 segons EN ISO 4628-3.
Data de publicació: 04-08-2025



