DINSEN Pipese centra en el negoci de canonades. Amb una rica experiència i tecnologia avançada, els seus productes inclouen canonades de ferro dúctil, canonades de ferro colat (també anomenades canonades SML), accessoris per a canonades i acoblaments, etc., que s'utilitzen àmpliament en infraestructures, construcció, subministrament d'aigua, hotels, aeroports i energia. És un proveïdor fiable de solucions de canonades per a molts grans projectes.
Procés de producció de canonades
1.fusió de matèries primeres
La matèria primera del ferro colat per a la producció de canonades i accessoris.
Els accessoris requereixen ferro núm. 15 i les canonades requereixen ferro núm. 20.
La imatge següent és un forn elèctric que utilitza electricitat per escalfar el ferro per fer pa i convertir-lo en ferro fos.
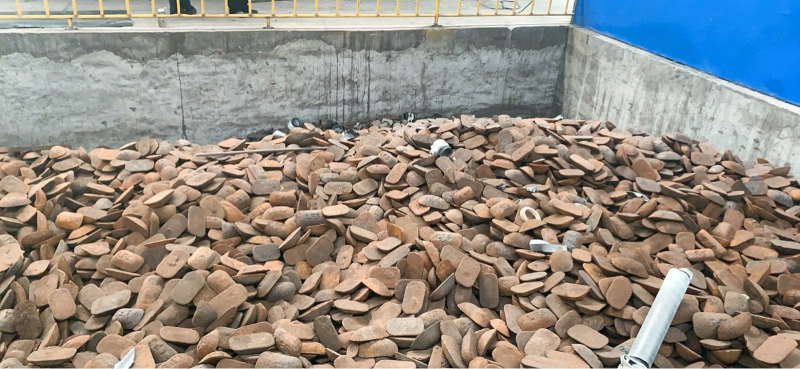
Ferro de porc
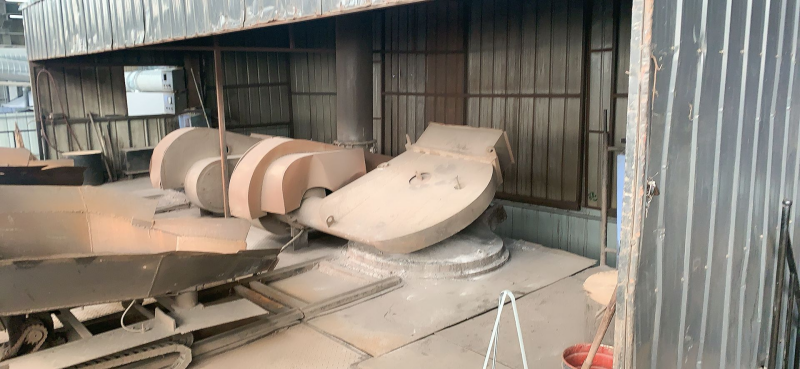
Forn elèctric
2.Colada centrífuga
Substituïu el motlle de tub de diàmetre corresponent per a la centrífuga amb antelació segons calgui.
El ferro fos s'injecta al motlle centrífug giratori d'alta velocitat des de l'interior cap a l'exterior a través del canal de flux.
La quantitat de ferro fos es calcula segons el diàmetre de la canonada fosa.
Després que la canonada s'hagi format i refredat, es traurà del motlle de canonades i l'inspector de qualitat en comprovarà l'aspecte i la pesarà. Els qualificats procediran al treball de seguiment.
El motlle de la canonada és més gran de 3 metres, cosa que és convenient per tallar les parts deformades de manera desigual del cap o la cua més tard.
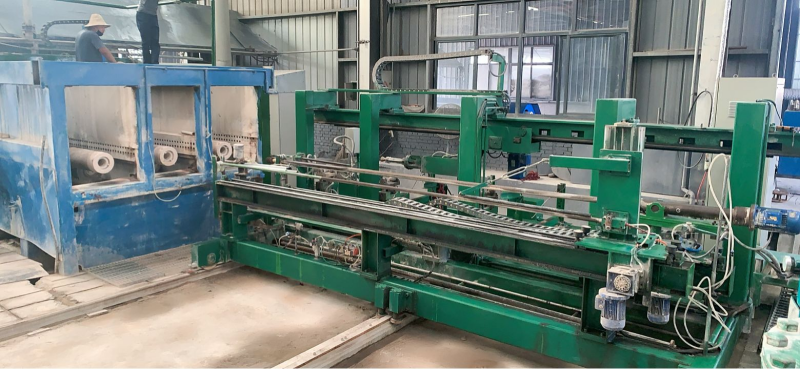
Centrífuga
3. Tall, inspecció i poliment de canonades
Després de seleccionar canonades qualificades, els treballadors tallaran les parts deformades de manera desigual al cap i a la cua per mantenir la longitud efectiva de la canonada a 3 m.
Un cop finalitzat el tall, es durà a terme una altra inspecció per seleccionar canonades amb un gruix de paret desigual i deformació el·líptica per a la seva refusió.
El poliment requereix polir tant l'interior com l'exterior de la canonada per garantir que l'interior i l'exterior siguin llisos i convenients per a la posterior pintura.
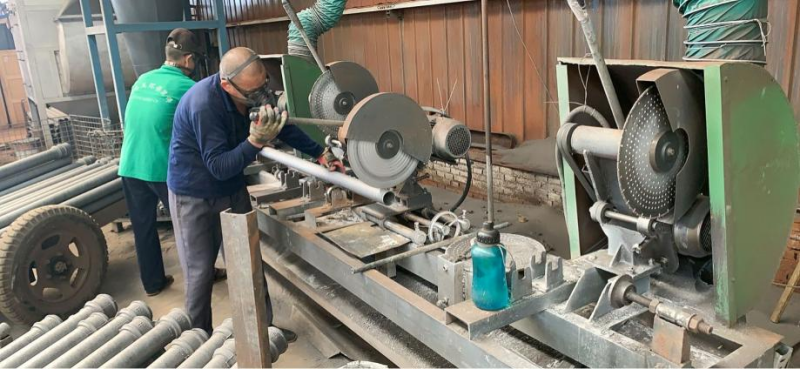
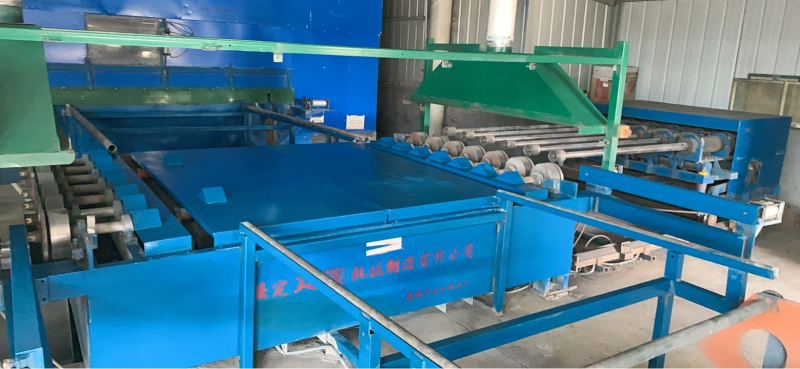
Rectificadora
4. Polvorització interna i externa
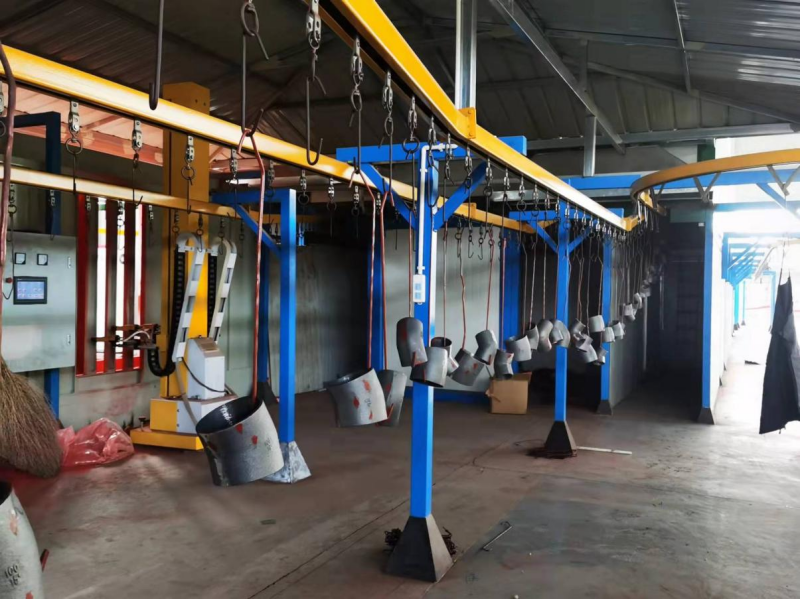
La paret interior de la canonada polida s'ha de mantenir particularment llisa i neta. Després d'assecar-la i escalfar-la, la paret interior es tracta amb anticorrosió, és a dir, es ruixa amb pintura epoxi groga.
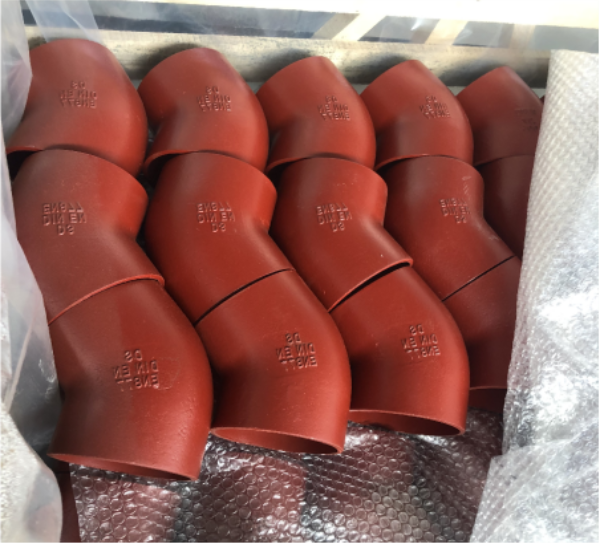
La mateixa operació es realitza també a l'exterior, ruixant amb pintura epoxi de color marró vermellós.
La fàbrica realitzarà mostres i comprovacions puntuals periòdiques d'un lot de productes per garantir que les propietats del producte compleixin els requisits de la norma EN877.
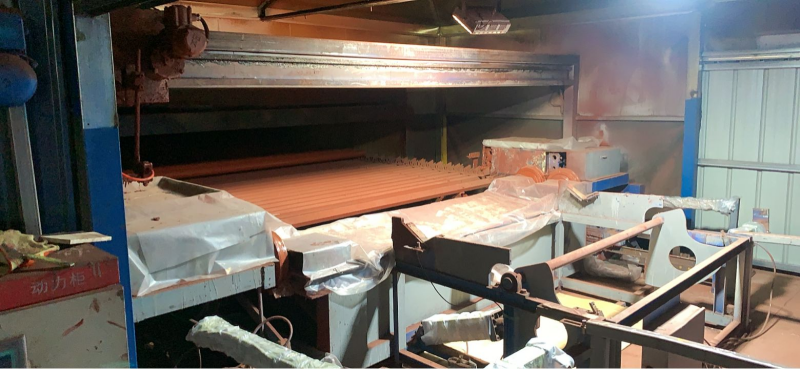
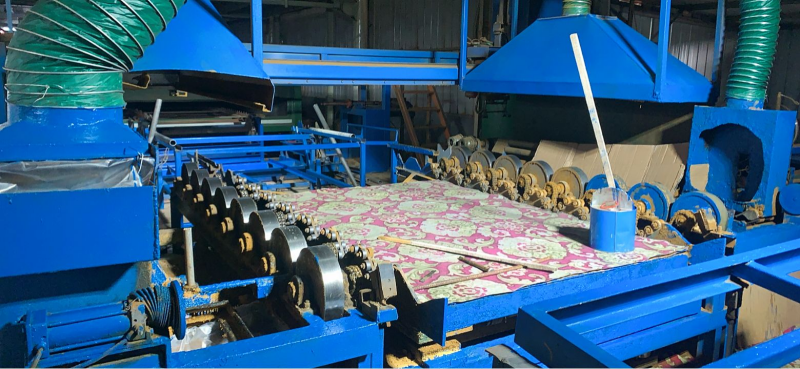
5. Assecat, retall, polvorització, embalatge
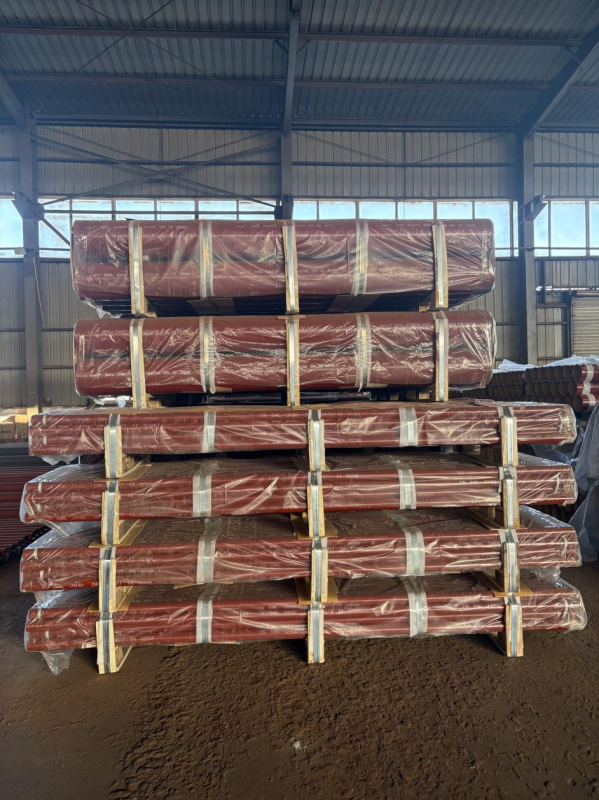
Després de ruixar la pintura per dins i per fora, la canonada s'assecarà per garantir l'adherència de la pintura.
Després de l'assecat, els treballadors repararan la pintura de la canonada, especialment els dos extrems, per garantir la cobertura i la bellesa de la pintura.
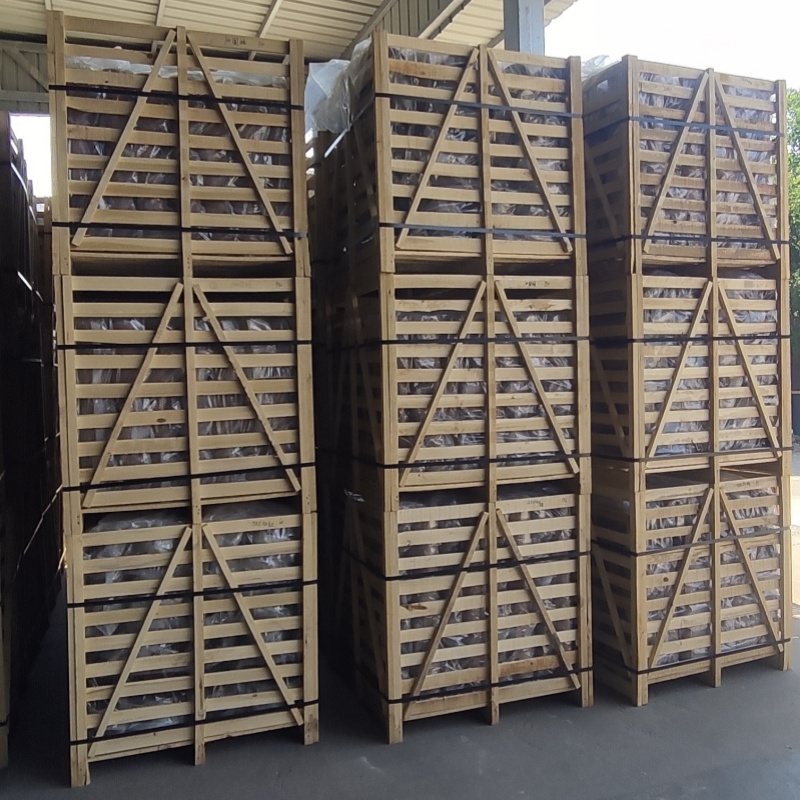
Finalment, la canonada es ruixarà amb la marca comercial del client i s'envasarà segons els hàbits del client.
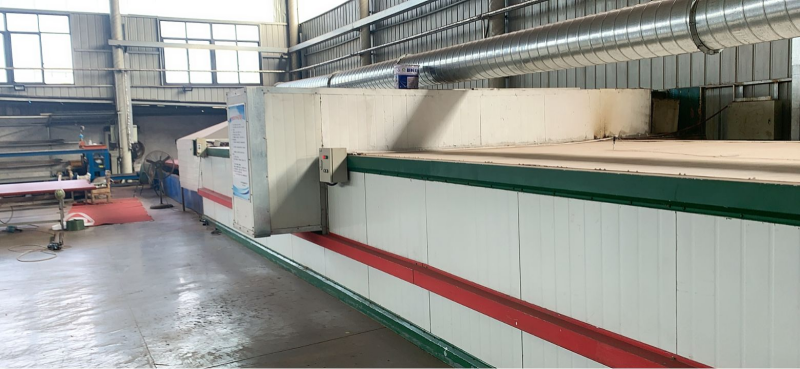
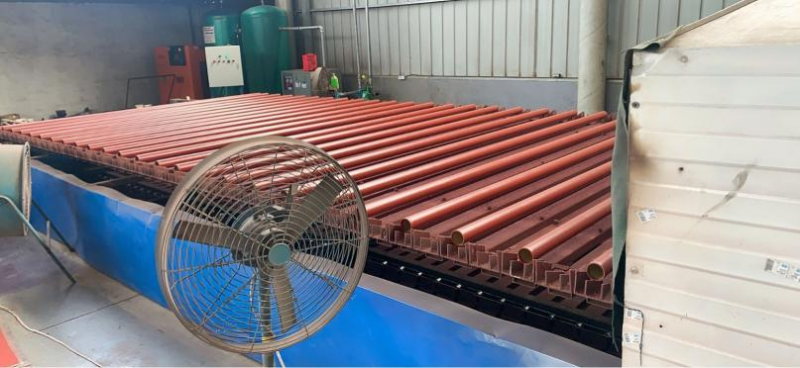
Assecadora
Procés de producció d'accessoris
1. Preparació del motlle
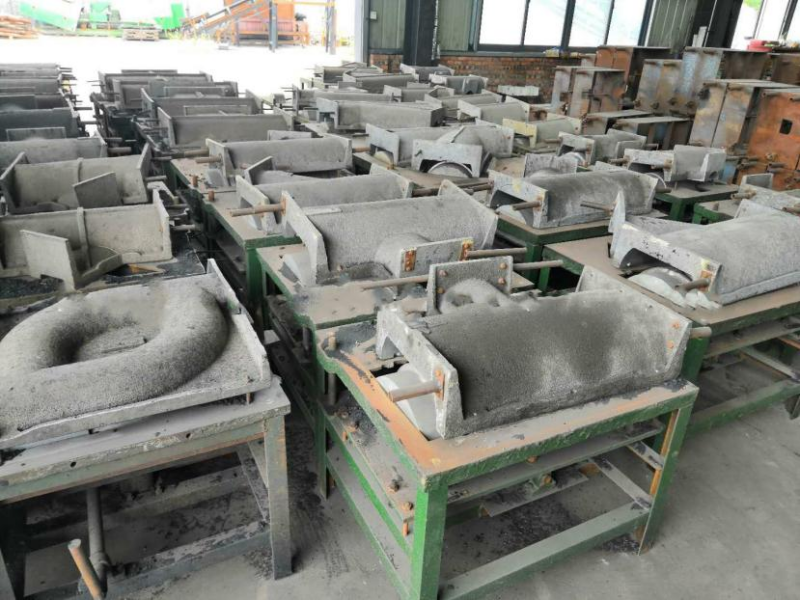
DINSEN actualment disposa de motlles de tots els models i especificacions. Cada vegada que la fàbrica organitza la producció, s'ha de canviar la peça de fosa i el número de lot del motlle, i els treballadors poden començar la producció després de rebre el motlle.
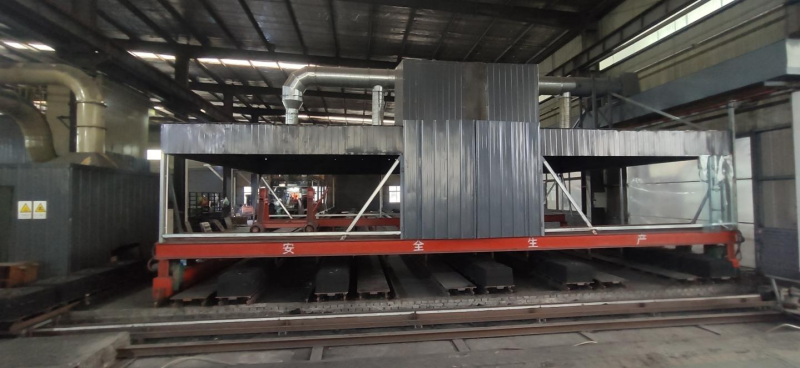
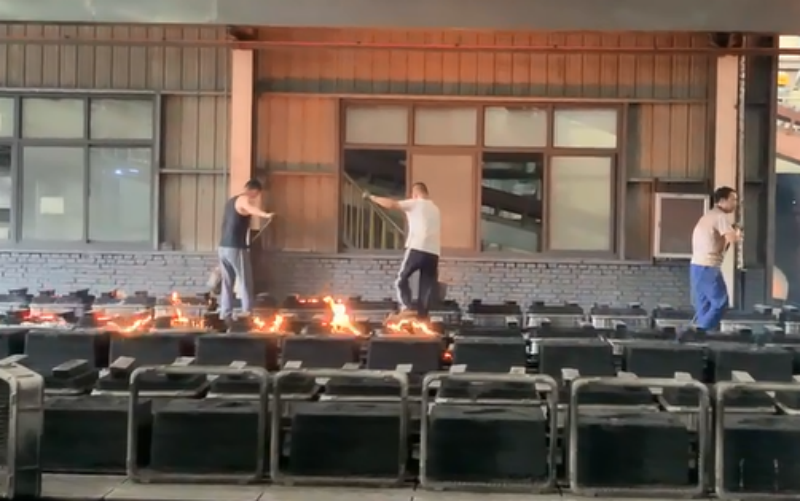
2. Abocament manual, línia de producció de canonades automatitzada
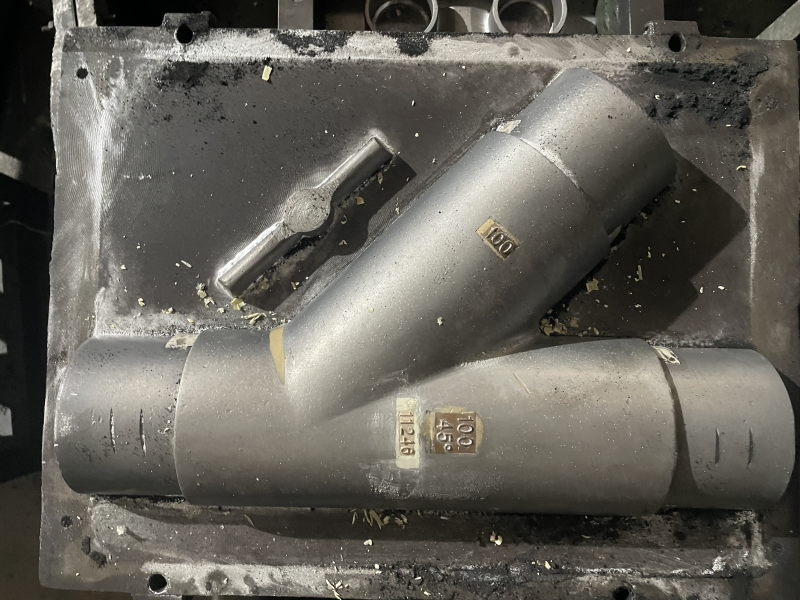
Els treballadors col·loquen els motlles superior i inferior sobre la placa plana, hi posen la caixa de sorra, l'omplen de sorra, la compacten i la raspen fins que quedi plana. Després, ajunten els motlles superior i inferior, els fixen i, després d'abocar-hi ferro fos, es formen d'una sola vegada.
Cada treballador pot produir una mitjana de 300 kg d'accessoris de canonada al dia, ja que els canvis freqüents de motlle no només afecten el programa de producció de la fàbrica, sinó que també afecten directament la producció dels treballadors.
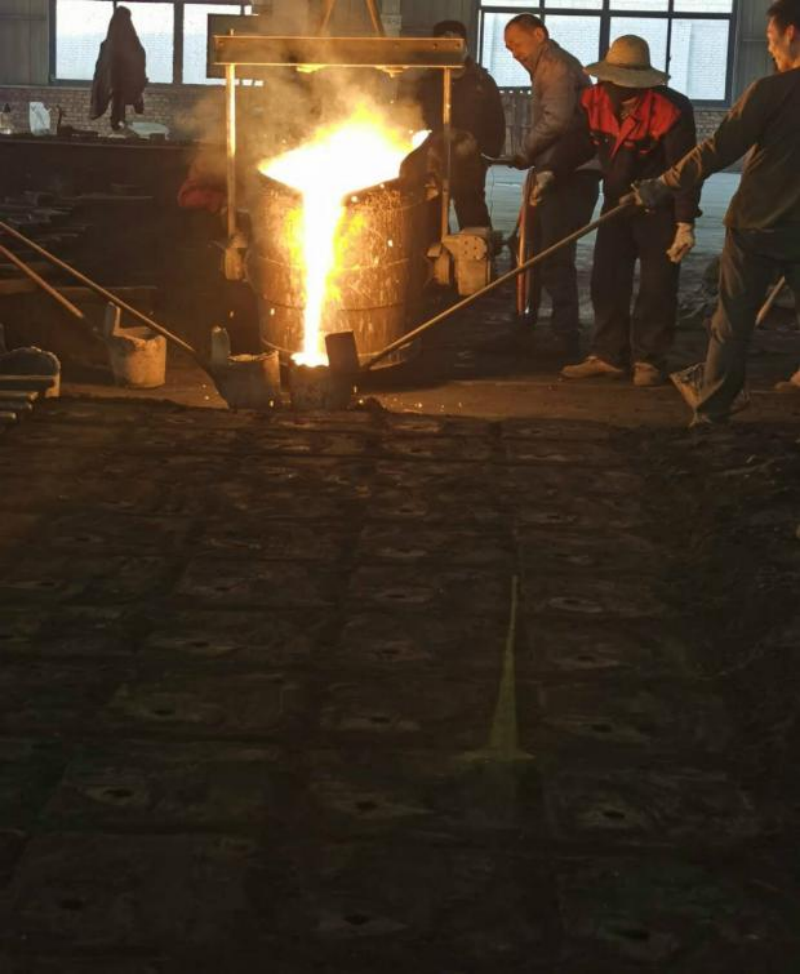
Línia de producció de canonades automatitzada, abocament manual
En comparació amb el procés tradicional de fosa manual en sorra, la seva característica més important és que pot minimitzar el consum de recursos humans i materials, i maximitzar l'eficiència de la producció, garantint que la qualitat del producte compleixi els estàndards i les especificacions siguin unificades, cosa que pot millorar considerablement l'eficiència de la producció i escurçar el cicle de producció del producte.
3. Mòlta manual
Sota la premissa de garantir les dimensions externes de les peces, els treballadors han d'eliminar les portes, els elevadors, les rebaves, les rebaves i la sorra de modelat a la superfície mitjançant la mòlta. També s'ha de reparar la manca de carn causada per una fosa insuficient, forats de claus o neteja de sorra. Assegureu-vos que les impureses de la superfície de la fosa estiguin netes i polides abans de polvoritzar-les posteriorment.
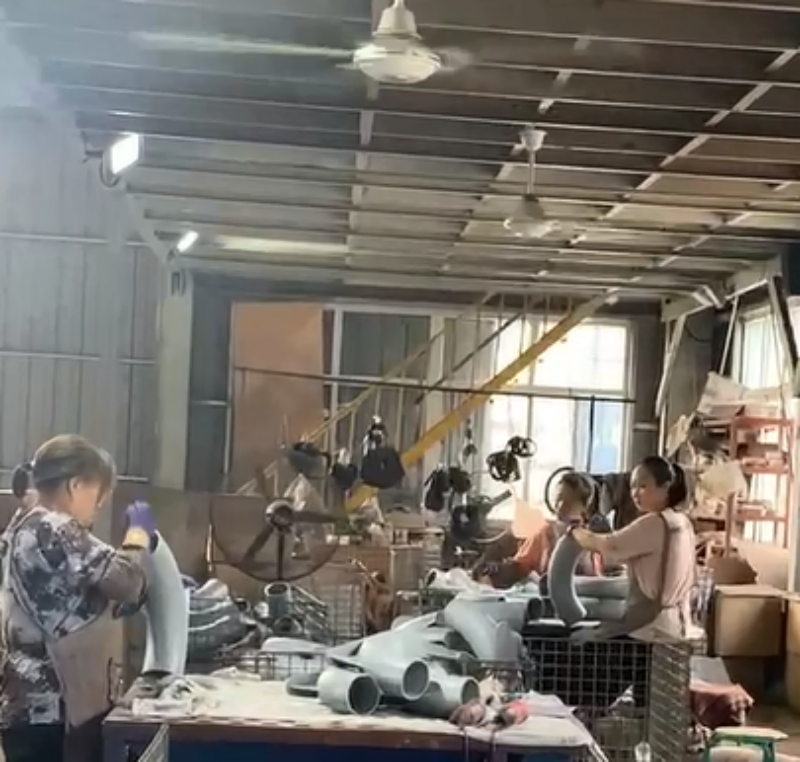
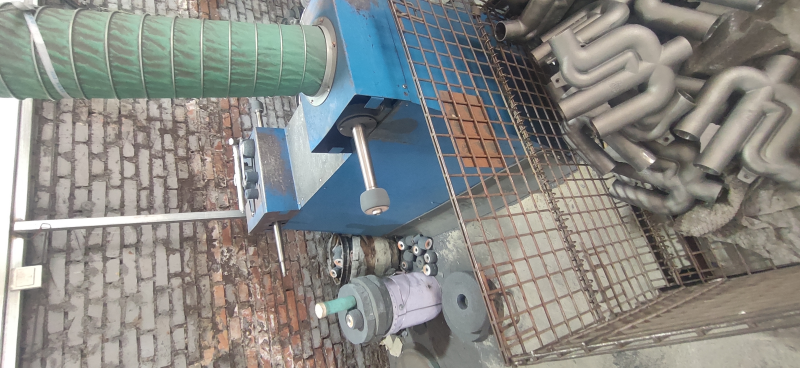
4. Poliment de parets exteriors,Rectificat de paret interior,Mòlta fina
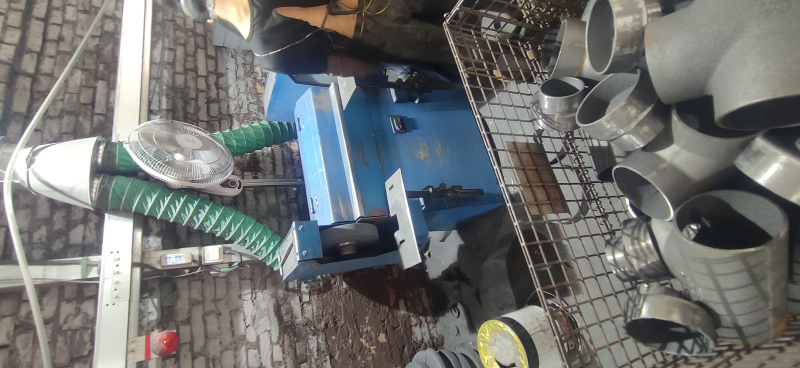
5. Pintura, recobriment en pols, embalatge
Immersió en pintura: cal preescalfar els accessoris de les canonades a 70-80 ℃ i aplicar pintura epoxi en polvorització.
Pols polvoritzada: cal preescalfar els accessoris de les canonades a 180-200 ℃ abans de polvoritzar pols epoxi.