
Per Vincent, Enginyer de Qualitat | DINSEN
Com es fabriquen els accessoris de canonada de fosa dúctil? A la majoria de foneries, la resposta implica dos passos: fondre el cos del accessori i després mecanitzar una ranura de segellat a cada cara de la brida. DINSEN pren un camí diferent. El nostreaccessoris de canonades de ferro dúctiles produeixen amb fosa de ranura in situ, un procés de forma gairebé neta que forma la ranura de segellat durant el vessament, de manera que no cal cap mecanitzat secundari. El resultat: una millor integritat del producte, terminis de lliurament més curts i un cost més baix, validat des de DN50 fins a DN150 en producció comercial.
El repte: les ranures de segellat mecanitzades afegeixen cost i risc
Durant dècades, la ranura de segellat d'un accessori amb brida s'ha mecanitzat després de la fosa. És un procés fiable, però té un cost real.
El mecanitzat afegeix un pas de producció complet. Cada brida s'ha de traslladar de la foneria al taller mecànic, subjectar-la, tallar-la i inspeccionar-la, cosa que consumeix mà d'obra, temps de màquina i energia en cada connexió.
El mecanitzat també crea un gradient tèrmic. L'eliminació de material deixa variacions locals del gruix de la secció que pertorben la solidificació i l'alimentació, augmentant el risc de microretracció i porositat prop de la brida.
I les ranures mecanitzades signifiquen un inventari addicional de treball en curs i punts de control de qualitat addicionals: més capital circulant immobilitzat i més possibilitats d'error humà.
La solució: la fosa amb forma gairebé neta elimina el mecanitzat
La fosa amb forma gairebé neta forma la ranura de segellat directament al motlle, de manera que la ranura se solidifica juntament amb el cos del raccord. Sense eliminació de material secundari. Sense gradient tèrmic afegit. Sense manipulació entre plantes.
Com funciona el procés
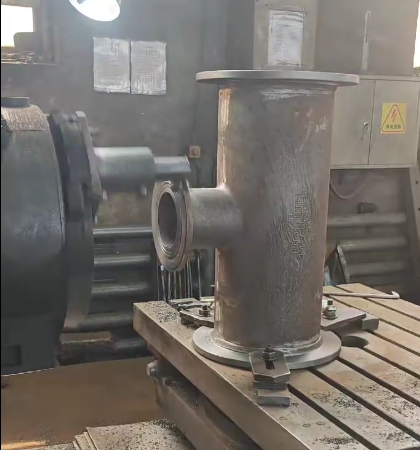
La innovació rau en el muntatge del nucli. Tradicionalment, el nucli de la brida consta de tres parts entrellaçades, designades com a A, B i C. Els enginyers de DINSEN mecanitzen un contorn de ranura preformat a la superfície exterior del nucli B abans del muntatge. Quan es cola el motlle, tant el patró del forat del cargol com la ranura de segellat prenen forma com a part integral de la brida.
Ajust de precisió: ranures guia i funcions antidesalineació
Com que la geometria de la ranura depèn de la posició del nucli, la precisió comença en el muntatge. Les ranures guia i les funcions antidesalineació bloquegen les tres parts del nucli, garantint una precisió de muntatge repetible d'un motlle a l'altre. El resultat mesurat: profunditat, amplada i concentricitat de la ranura que compleixen o superen constantment els requisits estàndard.
Validació més ràpida amb la impressió 3D en sorra
La creació de prototips abans requeria eines de patrons costoses. Amb la impressió 3D amb sorra per raig d'aglomerant, els conjunts de nuclis de prototips es produeixen en dies en lloc de setmanes. Els dissenyadors validen la geometria de la ranura, l'obturació i l'alimentació abans de comprometre's amb les eines de producció, cosa que escurça significativament els cicles de desenvolupament per a noves configuracions d'ajust.
Provat en producció: DN50 a DN150
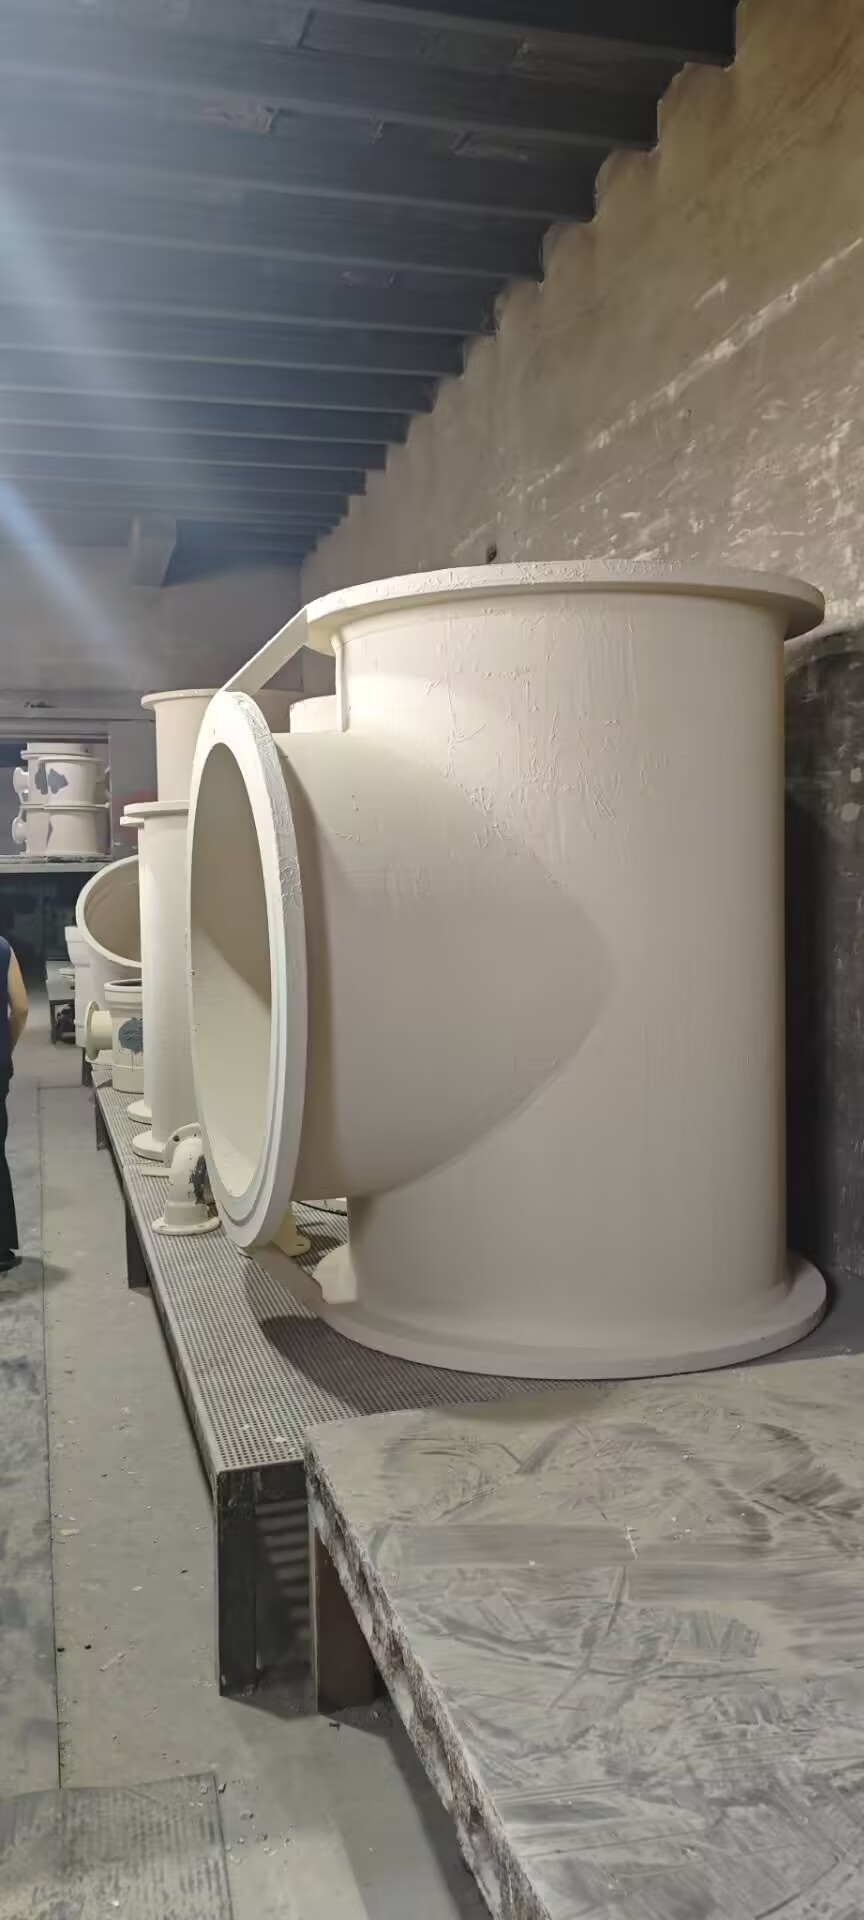
Després de la neteja amb granallat i desgranament, les cares de les brides foses mostren dimensions de la ranura (profunditat, amplada i concentricitat) que compleixen o superen constantment els requisits estàndard, sense cap pèrdua de qualitat mesurable. Les ranures foses in situ s'han validat en la producció comercial de DN50 a DN150, oferint el mateix o millor rendiment de segellat que les ranures mecanitzades.Accessoris per a canonades de ferro dúctil EN545.
Cinc beneficis mesurables de les ranures in situ
| Benefici | Què canvia | Impacte mesurable |
| Integritat del producte | Sense gradient tèrmic induït per mecanitzat; millor alimentació durant la solidificació | Menys defectes de microretracció i porositat; capacitat superior de retenció de pressió |
| Velocitat de producció | Pas de mecanitzat eliminat; operacions d'acabat reduïdes | Cronograma de fabricació comprimit; menys inventari de treballs en curs |
| Reducció de costos | Menys consum de metall fos; menys ús de màquines-eina; sense manipulació entre plantes | Major utilització de materials; menor energia, desgast de les eines i despeses generals de mà d'obra |
| Condicions de treball | Menys passos de mòlta i acabat | Nivells de pols i soroll més baixos a la planta de producció |
| Simplicitat del procés | Menys passos i punts de control de qualitat | Major capacitat de procés; menys errors humans |
La mateixa filosofia s'estén més enllà dels solcs. El nostreAcoblament de bloqueig Grip Es'instal·la sense eines especialitzades, reduint la mà d'obra de construcció fins a un 30% en comparació amb les solucions convencionals, un altre exemple d'enginyeria que redueix el treball a l'obra en lloc d'afegir-ne.
Preguntes freqüents
1. Què és una ranura de segellat en una brida de fosa dúctil?
Una ranura de segellat és un rebaix circular a la cara de la brida que allotja una junta o junta tòrica. Quan dues brides s'uneixen amb cargols, la junta es comprimeix dins de la ranura per crear una unió hermètica.
2. Per què se solen mecanitzar les ranures de segellat?
El mecanitzat ha estat el mètode convencional perquè és precís i ben entès. Els seus inconvenients són el cost, el termini de lliurament i el risc de defectes introduïts per l'eliminació de material després de la solidificació.
3. Com funciona la fosa amb ranura in situ?
El contorn de la ranura està integrat al nucli de la brida (el nucli B) d'un conjunt de nuclis de tres parts. Durant el vessament, la ranura es forma juntament amb el cos del raccord, de manera que la brida no necessita mecanitzat posterior.
4. Quin rang de mides hi ha disponible?
Les ranures de segellat in situ s'han validat des de DN50 fins a DN150 en producció comercial, amb una profunditat, amplada i concentricitat de la ranura iguals als equivalents mecanitzats.
5. El fosat in situ afecta la pressió nominal o el rendiment del segellat?
No. Com que el solc es forma durant la solidificació, no hi ha gradient tèrmic ni variació del gruix de la secció. De fet, la reducció de la microretracció millora la capacitat de retenció de la pressió.
6. Puc obtenir prototips abans de la producció en massa?
Sí. Mitjançant la impressió 3D en sorra, produïm ràpidament conjunts de nuclis prototip per a la validació del disseny abans de dedicar-nos a les eines de producció.
Sobre DINSEN — Fabricant de canonades i accessoris de ferro dúctil
DINSEN és un proveïdor de primera classe de canonades, accessoris i acoblaments de fosa dúctil, amb instal·lacions de fabricació a Handan, província de Hebei. Els productes compleixen amb les normes ISO 2531, EN 545, EN 598 i AWWA, amb el suport d'un sistema de gestió de qualitat certificat ISO 9001:2015. Amb projectes en més de 50 països (el sud-est asiàtic, l'Orient Mitjà, l'Àsia Central, Europa i Amèrica), DINSEN també subministraRaccords de canonades de ferro colat EN877per a la construcció de sistemes de drenatge.Més informació sobre DINSEN.
Obtén un pressupost
Esteu planificant un projecte municipal d'aigua, drenatge o canonades industrials? Els nostres enginyers us ajudaran a seleccionar els accessoris, les mides i els recobriments adequats, amb mostres gratuïtes, inspecció per part de tercers i lliurament ràpid.Poseu-vos en contacte amb DINSEN per a un pressupost gratuït.
Data de publicació: 21 d'agost de 2026



